
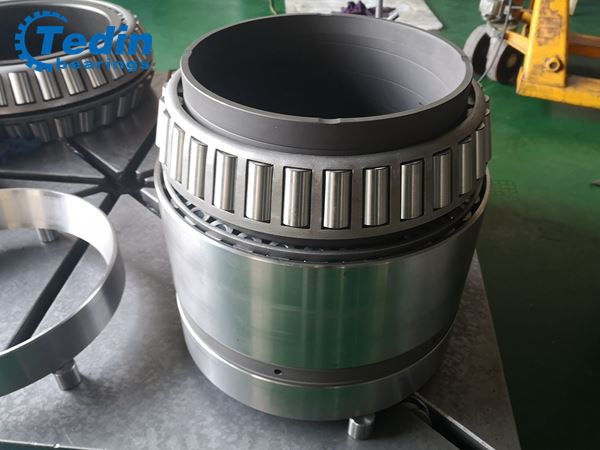
NS4열 원통형 롤링 베어링FC5068170은 바 및 고속 선재 생산을 위한 430 및 370 압연기에서 널리 사용됩니다. 최근 2년간 베어링 손상 통계를 통해 다음과 같이 요약된다.
1. 베어링 고장 분류표
| 손상된 위치 | 새장 | 물개 | 내륜 | 외부 링 | 롤러 |
| 결함 유형 | 부러진 이빨 | 손상된 | 금이 가다 | 손상된 | 손상된 |
| 비율 | 35% | 20% | 25% | 10% | 10% |
2. 베어링 결함 분석 및 예방 조치
2.1 케이지의 부러진 이빨
4열 원통형 롤러 베어링의 케이지, 주요 역할은 롤링 요소를 분할하고 롤러가 내륜 및 외륜 궤도에서 정상적으로 작동하도록 안내하는 것입니다. 케이지는 롤링에 의해 발생하는 축 방향 및 반경 방향 하중을 견디지 않으며 롤링 요소에 의해 구동되는 수동 작동부에 속합니다. 그러나 현장에는 케이지 파손 및 베어링 연소로 인한 결함이 많습니다. 가장 중요한 2가지 이유는 다음과 같습니다.
2.1.1. 케이지의 수명이 길면 케이지 포켓과 전동체 직경 사이의 간격이 더 커집니다. 더 큰 클리어런스는 베어링이 고속으로 작동할 때 범위를 넘어 기울어지게 합니다. 기울어진 롤링 요소가 베어링 베어링 영역을 통과할 때 기울어진 롤링 요소와 외륜 리브 사이에 유해한 마찰이 발생하여 비정상적인 토크 하중과 진동 하중이 케이지에 전달되어 결국 케이지 변형, 톱니 파손으로 이어집니다. , 및 기타 결함.
2.1.2 이물질의 침입, 특히 전동체의 첫 번째 열에 해당하는 케이지(롤 몸체 측면에 가까운)가 가장 먼저 침입합니다. 경질 입자의 침입은 케이지와 전동체 직경 사이의 비정상적인 마모 및 응력을 유발하고 전동체가 회전할 수 없도록 하여 순수한 슬라이딩 마찰을 초래하고 최종적으로 톱니 파단 및 베어링 잠금 실패로 이어집니다.
2.1.3 케이지 파손 방지 조치
(1) 전동체와 포켓 사이의 간극을 확인하고 장기간 사용한 베어링은 정기적으로 교체한다.
(2) 전동체와 전동체의 강도를 보장하기 위해 케이지와 전동체의 조정을 최적화하십시오.
(3) 구름 요소의 가장자리와 외륜 베어링 영역에서 응력 집중을 방지하기 위해 구름 요소의 크라운 값을 증가시킵니다.
(4) 베어링의 포장 및 운송을 강화하여 현장 취급이 용이하도록 한다.
(5) 이물질 및 불순물이 베어링에 침입하는 것을 방지하기 위해 이 단계의 주요 수단은 밀봉 링 립이 경화되거나 손상되었는지 확인하는 것입니다.
2.2. 씰 링이 손상되어 유효하지 않습니다.
2.2.1. 씰링 링 립과 움직이는 미로 링 사이의 조정을 최적화하고 이동식 미로 링을 명백한 손상 및 마모로 교체하십시오.
미로 링의 외경은 밀봉 립과 직접 일치하며 표면 상태는 밀봉 링의 수명 및 밀봉 효과와 직접 관련됩니다. 그림 1의 표면 손상은 기본적으로 비효율적인 실링 효과로 직접 이어지며 실링 링은 거의 몇 시간 만에 손상됩니다. 둘째, 손상되고 경화된 씰링 링을 그림 2와 같이 교체합니다.
2.2.2 분해 및 조립 중 베어링 본체, 내부 슬리브 및 밀봉 링의 품질 검사를 강화하여 숨겨진 위험 베어링이 온라인으로 사용되는 것을 방지해야 합니다. 조립된 미로 링의 외경 표면 거칠기는 ra0.35보다 크지 않고 표면 경도는 HRC35보다 낮지 않습니다.
2.3. 내륜 균열
2.3.1 내륜 균열의 원인은 과부하 파괴 및 열 파괴입니다.
(1) 과부하 파괴
베어링에 작용하는 응력이 재료의 인장 강도보다 크면 내부 링이 균열됩니다. 일반적으로 롤링 시 프레임의 경사 및 교차 등 부적절한 설치로 인해 베어링 부분 하중이 발생하고 국부적 과부하로 인해 베어링이 파손됩니다. 또한 베어링을 간섭으로 설치하면 과도한 간섭으로 인해 베어링 링이 깨질 수 있습니다. 특히 단면 두께가 얇은 내륜(단면 두께< 12mm)의="" 경우="" 간섭이="" 너무="" 크면="" 종종="" 내륜의="" 축방향="" 균열이="">
Fig. 3은 압연 중 스탠드의 경사와 교차로 인해 내륜 파단이 발생하여 부분하중과 베어링 국부 과부하를 초래하는 대표적인 예이다. 압연기 설치 정밀도의 관리 및 검사를 강화해야 합니다. 밀 하우징과 베어링 하우징 사이의 간극은 간극이 필요한 범위 내에 있는지 확인해야 합니다.
(2) 열파괴
열파괴는 주로 베어링 단면과 일치하는 부품 사이의 슬라이딩 마찰로 인해 발생합니다. 내륜 끝면과 움직이는 미로, 내경 및 롤러 목 마찰이 있습니다. 축방향 힘의 작용으로 끝면의 마찰로 인해 높은 열이 발생하여 끝면이 타거나 변색됩니다. 마찰과 높은 열은 베어링 단면에 균열을 일으킵니다. 균열의 특성은 마찰 작용 방향에 수직이며 특히 고하중 고속 또는 중속 압연기의 단면 두께가 얇은 내륜(단면 두께< 12mm)에="" 큰="" 영향을="">
(3) 내륜의 열파괴 방지대책
A. 베어링 내경과 롤러의 일치는 기본 구멍 시스템을 채택합니다. 베어링의 내경이 표준 크기인 경우 롤 넥에 대한 공차 영역을 선택해야 합니다. fc4054170 권장 샤프트 한계 편차 Ф 200 (+ 0.79 + 0.05) P6의 경우 상한 편차를 취하십시오.
B. 미로 링은 R6을 취하기 위해 롤 넥과 일치합니다.
2.4 기타 예방 조치
2.4.1 제조업체는 안정적인 품질의 압연기 베어링을 공급해야 합니다.
2.4.2 준비 작업장은 분해 및 조립 시 베어링 검사를 강화하여 자격을 갖춘 압연기 베어링을 온라인으로 사용할 수 있도록 해야 합니다.
2.4.3 생산 작업장은 현장 모니터링을 강화하고 기계가 인수 및 전류와 같은 비정상적인 상황을 처리하지 못하도록 적시에 중지해야합니다.
2.4.4 압연기의 스러스트 베어링을 정기적으로 점검하고 교체합니다.
2.4.5 시스템에 따라 온라인 급유를 시행합니다.
확인해주세요제품 가이드기계에 적합한 베어링을 선택합니다.
더 많은 유형 확인압연기 베어링!